 Stupiti u kontakt


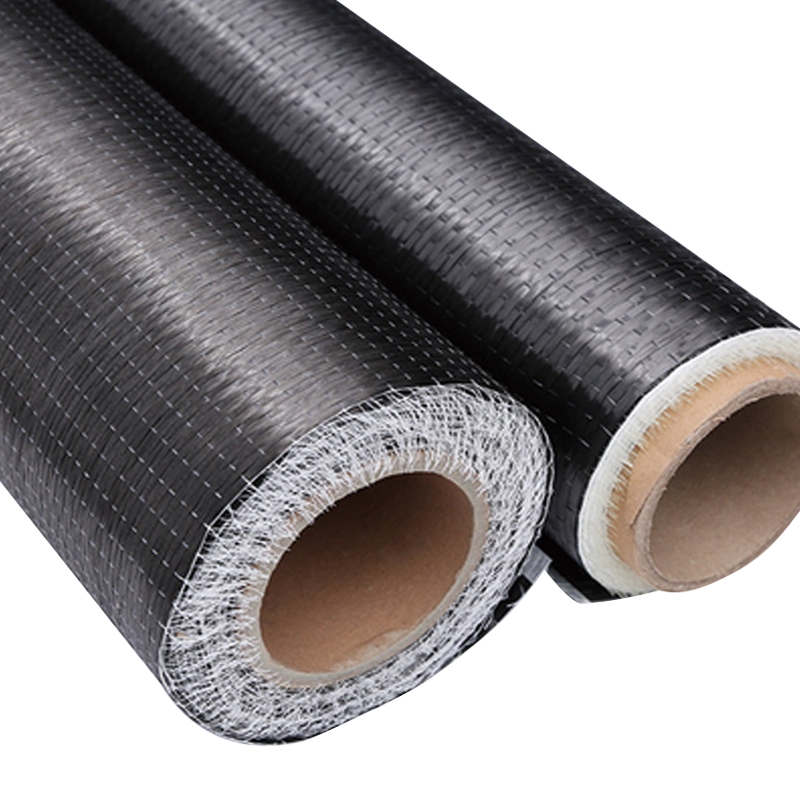
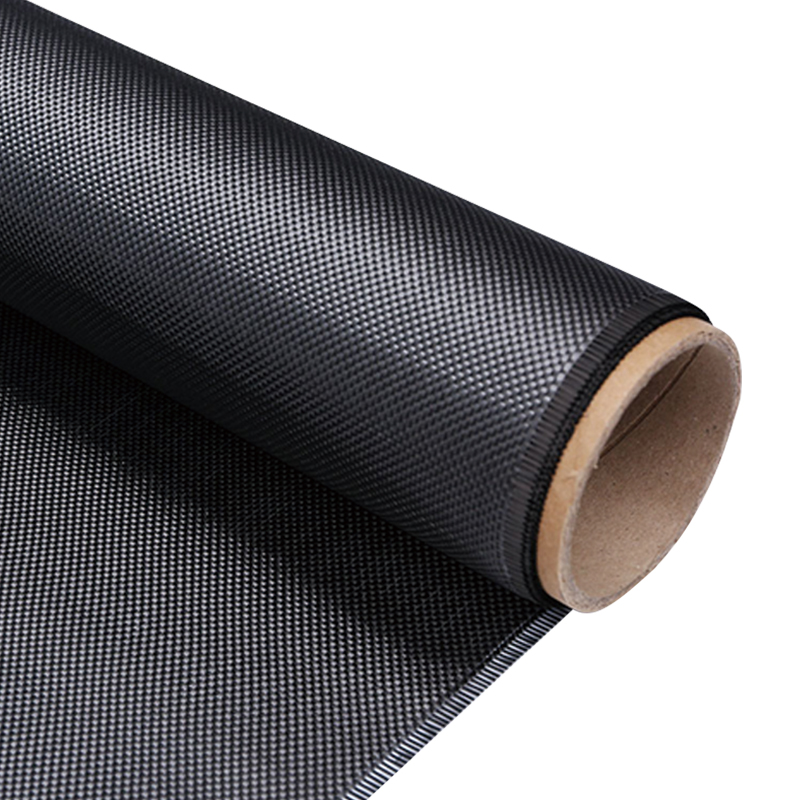
Proizvodnja materijala od karbonskih vlakana predstavlja jedan od najsofisticiranijih naprednih proizvodnih procesa u modernoj industriji. Od odabira prekursora do konačnog sklapanja kompozita, svaka faza zahtijeva preciznu kontrolu kako bi se postigli iznimni omjeri čvrstoće i težine koji definiraju materijal od karbonskih vlakana performanse. Ovaj vodič istražuje cjelokupni proizvodni put kojim se sirovine pretvaraju u komponente visokih performansi za zrakoplovnu, automobilsku, energetsku i industrijsku primjenu.
Što je materijal od karbonskih vlakana i zašto je važna preciznost proizvodnje
Ugljična vlakna su lagani kompozitni materijal koji kombinira ugljične niti s matricama smole kako bi se stvorile strukture s iznimnom vlačnom čvrstoćom, krutošću i izdržljivošću. Za razliku od tradicionalnih metala, materijal od karbonskih vlakana pruža visoku čvrstoću uz znatno smanjenu težinu—ključnu prednost za zrakoplovne platforme gdje svaki kilogram utječe na učinkovitost goriva i nosivost.
Proces proizvodnje određuje zadovoljava li konačni proizvod specifikacije za zrakoplovstvo ili služi općoj industrijskoj primjeni. Pojedinačno odstupanje u procesu - varijacija temperature tijekom karbonizacije, nedovoljna ujednačenost veličine ili nepravilno poravnavanje vlakana - kaskadno se proteže do slabijih kompozita, skraćenog životnog vijeka i potencijalnog kvara u kritičnim primjenama.
Višefazni proizvodni proces: od prethodnika do konačnog kompozita
Proizvodnja ugljičnih vlakana nije jedna operacija - to je integrirani niz od sedam različitih faza, od kojih se svaka temelji na preciznosti prethodnog koraka. Razumijevanje ovog procesa otkriva zašto kvalitetni proizvođači zahtijevaju vrhunske cijene i zašto proizvođači originalne opreme za zrakoplovstvo zahtijevaju certificirane opskrbne lance.
Prekursorsko predenje vlakana
Poliakrilonitril (PAN) ili polimeri na bazi smole se otapaju, miješaju i predu u fina vlakna. Promjer vlakana i molekularni poredak u ovoj fazi izravno određuju konačnu vlačnu čvrstoću i modul elastičnosti. Čak i 1% varijacije u napetosti predenja kaskadira se do 5–10% varijance čvrstoće u gotovim kompozitima.
Stabilizacija (oksidacija)
Prekursorska vlakna podliježu kontroliranoj oksidaciji u sredinama bogatim kisikom (150–250°C). Ovo kemijski transformira polimerne lance, umrežujući ih kako bi preživjeli ekstremnu vrućinu koja je pred nama. Stabilizacija sprječava degradaciju vlakana tijekom karbonizacije.
Karbonizacija (primarno grijanje)
Vlakna se zagrijavaju na 1000-2000°C u atmosferi inertnog dušika. Elementi koji nisu ugljik (vodik, kisik, dušik) isparavaju ostavljajući iza sebe kristalnu strukturu bogatu ugljikom. Ova faza određuje mehanička svojstva koja određuju zadovoljavaju li vlakna zrakoplovne ili industrijske specifikacije.
Grafitizacija (izborno)
Za visokomodulne kvalitete, vlakna se dodatno zagrijavaju do 2500–3000 °C. Ovo dodatno poravnava kristalne rešetke ugljika, povećavajući krutost i toplinsku vodljivost. Koristi se isključivo za zrakoplovne i precizne primjene gdje trošak opravdava ulaganje u energiju.
Površinska obrada
Karbonizirana vlakna su kemijski urezana ili oksidirana kako bi se poboljšalo prianjanje vlakana i smole. Loša površinska obrada dovodi do neuspjeha delaminacije—vlakna se pod opterećenjem odvajaju od matrice smole.
Primjena za određivanje veličine
Nanosi se tanki polimerni premaz kako bi se zaštitila vlakna, poboljšalo rukovanje i poboljšala kompatibilnost sa smolom. Formulacija za dimenzioniranje ovisi o namjeravanom sustavu smole (epoksi, poliester, vinil ester).
Proizvodnja kompozita
Vlakna određene veličine kombiniraju se s matricama smole pomoću preprega, kalupljenja za prijenos smole (RTM), namotavanja filamenta ili drugih metoda. Konačna mehanička svojstva proizlaze iz orijentacije vlakana, prianjanja vlakana na matricu, sadržaja šupljina i uvjeta stvrdnjavanja.
Ključni proizvodni parametri koji definiraju kvalitetu
Proizvođači industrijskih karbonskih vlakana kontroliraju desetke procesnih varijabli. Najkritičniji parametri - temperatura, brzina zagrijavanja, napetost vlakana i sastav atmosfere - izravno predviđaju konačnu izvedbu materijala.
Industrijske primjene u glavnim sektorima
Potražnja za kompozitima od ugljičnih vlakana obuhvaća zrakoplovna, automobilska, energetska i industrijska tržišta. Svaki sektor zahtijeva različite specifikacije performansi, što dovodi do raznolikosti proizvodnje i razine kvalitete.
Kritični parametri kontrole kvalitete
Proizvođači provode rigorozna testiranja u svakoj fazi proizvodnje. Rano uočeni nedostaci sprječavaju skupi otpad; propušteni nedostaci stvaraju kvarove na polju u zrakoplovu ili vjetroturbinama.
Mehanička ispitivanja
Vlačna čvrstoća, modul elastičnosti i svojstva smicanja mjere se prema ASTM D3379. Svaka serija mora postići minimalne pragove prije nego što započne kompozitna obrada.
Analiza površine
Ujednačenost promjera vlakana, debljina površinske prevlake i razine kontaminacije provjeravaju se skenirajućom elektronskom mikroskopijom (SEM) i optičkom analizom.
Kompozitna izvedba
Konačni kompoziti prolaze ispitivanje kojim dominira matrica (interlaminarna čvrstoća na smicanje) i ispitivanje kojim dominiraju vlakna (vlakna zatezne čvrstoće) kako bi se potvrdila cjelovitost proizvodnje.
Izazovi u proizvodnji i rješenja za industriju
Preciznost kontrole temperature
Izazov: Peći za karbonizaciju moraju održavati točnost od ±5°C preko snopova vlakana. Temperaturni gradijenti uzrokuju raspršenje svojstava.
rješenje: Moderni objekti koriste infracrveni nadzor u stvarnom vremenu, višezonsko grijanje i automatizirane sustave povratne informacije.
Usklađivanje vlakana
Izazov: Neusklađena vlakna troše skupu sirovinu i smanjuju mehaničku izvedbu.
rješenje: Napredni sustavi kontrole napetosti i laserski vođeno vođenje vlakana održavaju poravnanje unutar 0,5°.
Ujednačenost veličine
Izazov: Nedosljedna primjena veličine smanjuje prianjanje vlakana i matrice i stvara rizik od delaminacije.
rješenje: Automatizirana aplikacija za dimenzioniranje s praćenjem težine u stvarnom vremenu i sljedivosti šarže.
Smanjenje troškova
Izazov: Troškovi energije za visokotemperaturnu obradu čine 30-40% troškova proizvodnje.
rješenje: Oporaba otpadne topline, optimizacija procesa i alternativni prethodni materijali (vlakna na bazi smole) nude 15-25% smanjenja troškova.
Često postavljana pitanja o proizvodnji karbonskih vlakana
Zašto je temperatura karbonizacije tako kritična za svojstva vlakana?
Temperatura karbonizacije izravno kontrolira kristalnu strukturu i raspored atoma. Na 1200°C, atomi ugljika ostaju relativno neuređeni, dajući modul elastičnosti oko 2,8 GPa, ali nižu cijenu. Na 2000°C toplinska energija pokreće formiranje grafitne rešetke, povećavajući modul na 5,5 GPa. Energija potrebna za obradu na visokim temperaturama opravdava premiju troškova samo za zrakoplovne i precizne primjene.
Koja je razlika između PAN-a i karbonskih vlakana na bazi smole?
Prekursori poliakrilonitrila (PAN) daju vlakna visoke čvrstoće idealna za primarne strukturne komponente. Prekursori na bazi smole proizvode vlakna visokog modula, visoke toplinske vodljivosti prikladna za upravljanje toplinom, strukture kritične krutosti i specijalizirane primjene. Većina zrakoplovstva koristi PAN; specijalizirane platforme dodaju vlakna na bazi smole za određene regije.
Kako dimenzioniranje utječe na performanse kompozita?
Dimenzioniranjem se stvara nanometarski debeo zaštitni sloj koji poboljšava prianjanje vlakana na matricu i rukovanje obradom. Loše dimenzioniranje dovodi do kvarova u kojima dominira matrica (izvlačenje vlakana, delaminacija). Dimenzioniranje kompatibilno s epoksidom razlikuje se od poliesterskog ili vinil esterskog dimenzioniranja, tako da proizvođači moraju uskladiti kemijski sastav dimenzioniranja s predviđenim sustavima smola.
Koji nedostaci u proizvodnji uzrokuju kvarove na terenu?
Primarni načini kvara na polju slijede: (1) neadekvatna adhezija vlakana i matrice zbog loše površinske obrade ili dimenzioniranja, (2) toplinska degradacija zbog temperaturnih ekskurzija tijekom obrade i (3) neusklađenost vlakana koja uzrokuje preraspodjelu opterećenja i prerano pucanje matrice. Kontrole kvalitete proizvodnje to sprječavaju putem sustava praćenja i sljedivosti u stvarnom vremenu.
 |  |
 +86-13961668677

 Br. 61, Xingyuan Road, selo Jiefeng, grad Gushan, grad Jiangyin, provincija Jiangsu, Kina.
